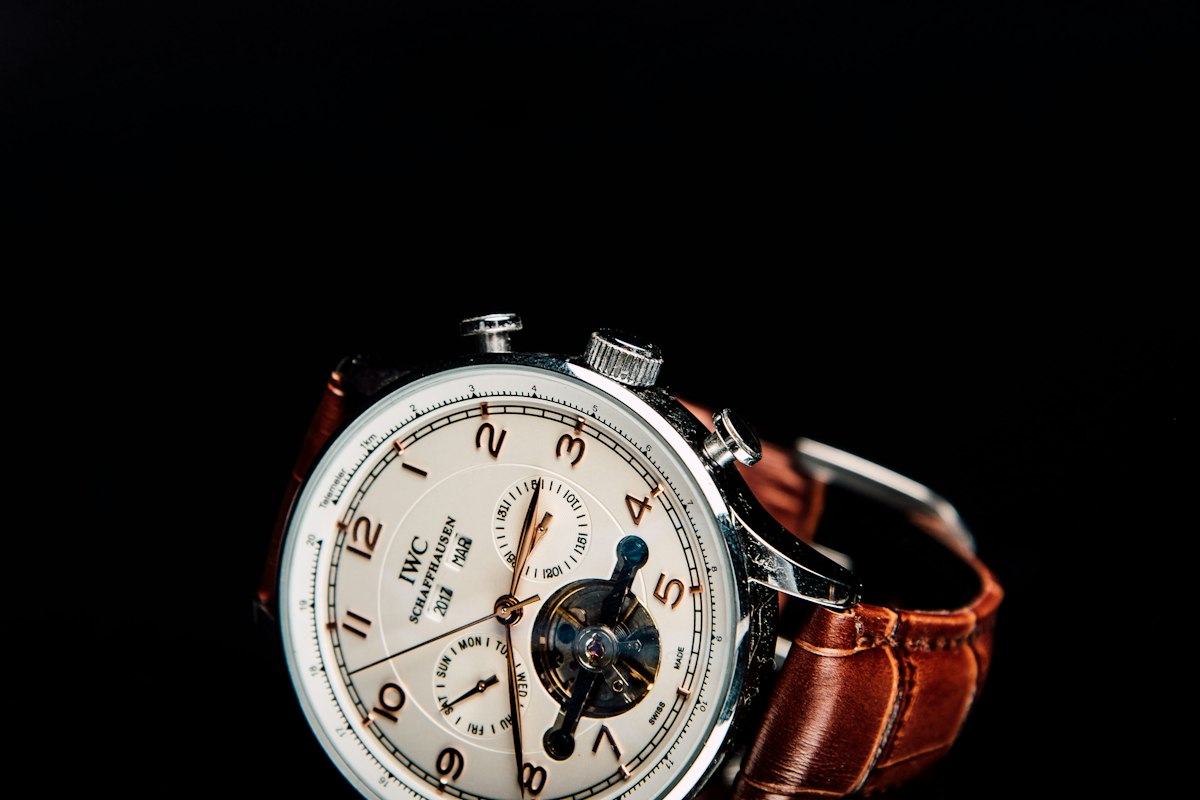
Слово «репассаж» (фр. repassage) в классической часовой школе означает полный цикл регламентного сервисного обслуживания сложного механизма. Со временем заводская смазка в камневых опорах полимеризуется, смешивается с микроскопической металлической пылью и превращается в абразивную пасту, интенсивно стачивающую полированные стальные цапфы трибов. Рекомендованный межсервисный интервал для точной механики составляет 4–5 лет.
Этапы технологического процесса
- Полная разборка механизма: извлечение калибра из корпуса, снятие стрелок с использованием вискозных протекторов циферблата, демонтаж колесной передачи, балансового моста и узла ремонтуара.
- Первичная визуальная дефектовка: осмотр под бинокулярным микроскопом зубьев трибов, камневых опор (бушонов), цапф оси баланса на предмет микроскопических трещин и задиров.
- Четырехстадийная очистка в ультразвуковой ванне:
- Ванна 1: Концентрированный моющий щелочной состав (Elma 1:9) для растворения затвердевших органических и минеральных масел.
- Ванна 2: Промывочный бензин высокой степени очистки (Rubisol) для удаления остатков щелочи.
- Ванна 3: Чистый изопропиловый дегидратирующий состав (Suprol Pro).
- Ванна 4: Сушка теплым фильтрованным воздухом в термошкафу при температуре 45°C.
- Полировка цапф и замена камней: при обнаружении выработки цапфы накатываются на токарном часовом станке с помощью бериллиевого полировальника и алмазной пасты зернистостью 0.5 мкм.
- Последовательная сборка и смазка: монтаж узлов строго по карте завода-изготовителя с дифференцированным нанесением синтетических масел.